工业铝材定制加工流程详解:佛山市中色铝业有限公司来尺定制服务标准
在建材市场与装备制造领域,经常听到客户抱怨:同样的图纸,不同厂家报出的交期能差出半个月,成品公差却可能相差两倍。这种“看似同价、实则不同质”的混乱,根源往往不在挤压机吨位或模具数量,而在于从熔铸到表面处理的每一道工序是否被真正量化管控。
为什么定制铝材总在“最后一道工序”出问题?
很多采购方有过类似经历:型材截面尺寸检测合格,氧化膜厚度也达标,但一到冲压或折弯环节,就出现开裂或回弹量异常。这背后通常不是单一环节失误,而是合金配比与热处理工艺的匹配度出了问题。以6063-T5与6061-T6为例,前者挤压后风冷即达强度,后者却必须经过人工时效才能释放内应力——若工厂为赶工期省略了停放时间,加工变形率可能直接上升30%以上。
佛山市中色铝业有限公司的技术团队在处理这类问题时,会先调取熔炼炉的均热曲线和在线淬火水温记录,再结合铝棒的低倍组织检测报告做交叉验证。我们坚持每批次铝棒必须做硬度抽检与电导率测试,因为这两项数据能直接反映时效炉的温控精度是否在±5℃范围内——这正是多数小型加工厂不愿投入成本的地方。
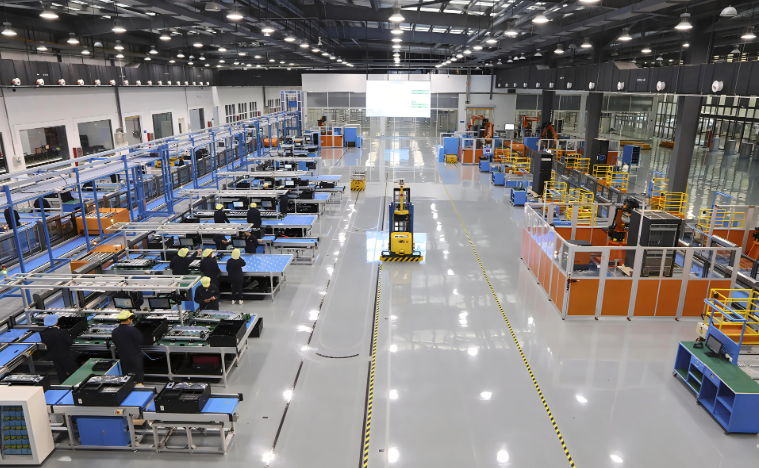
全流程定制:从模具优化到冲压补偿
工业铝材定制不是简单的“来料挤压”。当客户提供的是非标截面或高精度冲压件时,佛山市中色铝业有限公司会提前介入三个关键点:一是通过分流孔设计模拟软件预判焊合线位置,避免型材在后续阳极氧化时暴露流纹;二是根据图纸要求的弯曲半径,反推模具工作带长度与空刀量;三是在铝制品冲压加工环节,为连续模增加微调垫片,抵消板材厚度公差带来的回弹波动。
以我们为某新能源车企配套的电池托盘边框为例,该产品要求外接圆公差≤±0.15mm,且需在挤压后直接进行数控弯圆。常规流程下,这类订单的良品率通常在82%左右,但通过调整合金中镁硅比至1.7:1,并将挤压速度从8m/min降至5.5m/min,我们最终将一次成型率稳定在94%以上。这些数据不是实验室结果,而是来自车间三坐标测量仪的连续2000件追踪记录。
材料与表面处理:建筑铝材与工业材的隐性分水岭
很多客户混淆了建筑铝材销售与工业铝材定制的技术门槛。建筑型材多用6063-T5,强调装饰性与耐候性;而工业材(如7系铝合金板材)更看重抗拉强度与疲劳寿命。这种差异直接体现在表面处理环节:工业材若需硬质阳极氧化,膜厚要求往往在25μm以上,且必须采用低温电解工艺,否则膜层脆性会显著增加。
佛山市中色铝业有限公司在铝合金板材加工中,会针对不同服役环境推荐差异化的前处理方案。比如用于沿海风电设备的支架,我们建议增加喷砂工序去除表面偏析层,再进行化学导电氧化处理,这能将盐雾试验时长从240小时提升至500小时以上。这种细节上的取舍,恰恰是普通贸易型供应商无法提供的工程经验。
同时,我们内部对挤压在线淬火方式有严格分类:对于壁厚差超过1:3的型材,必须采用水雾联合冷却,而不是简单的风冷。因为风冷在厚壁处易产生粗大晶粒,后续机加工时会出现表面橘皮现象。车间老师傅常说:“铝材的脾气在挤压时就定下了,后面只是兑现。”这句话虽然朴素,却精准概括了定制加工的核心逻辑。
选型建议:别只看单价,要算综合成本
当您评估工业铝材定制供应商时,建议重点关注三点:①是否提供材料成分质保书与第三方检测报告;②是否有独立的模具维修班组(而非外包);③是否具备冲压与机加工联动能力。如果这三项中任何一项缺失,即便报价低10%,最终因交期延误或废品率上升造成的损失,往往远超节省下的采购金额。
佛山市中色铝业有限公司作为覆盖铝型材加工、铝合金板材、建筑铝材销售及铝制品冲压加工的一体化工厂,我们更愿意在图纸评审阶段就暴露风险,而不是在量产后再弥补。毕竟,定制加工的本质是工程协作,不是简单的买卖关系。