佛山市中色铝业有限公司工业铝材定制方案:铝合金板材冲压加工技术解析
📅 2026-09-16
🔖 佛山市中色铝业有限公司:铝型材加工,铝合金板材,工业铝材定制,建筑铝材销售,铝制品冲压加工
铝合金板材冲压加工看似简单,实际涉及材料状态、模具间隙、冲压速度等多维参数的精密配合。佛山市中色铝业有限公司在长期服务工业铝材定制客户的过程中,积累了大量现场调试数据,本文围绕5052、6061等常用牌号的冲压特性展开分析。
材料状态决定冲压成败
铝合金板材的O态、H32、T6等不同热处理状态,直接决定其延伸率与屈服强度。以5052-H32为例,其屈服强度约193MPa,延伸率12%,适合中等复杂度冲压件;而6061-T6屈服强度达276MPa,延伸率仅10%,冲压时更易出现开裂。佛山市中色铝业有限公司建议客户在开模前明确零件受力方向,据此选择板材轧制方向与状态。
模具间隙与冲裁力的匹配逻辑
模具间隙通常取板厚的8%~12%。间隙过小,冲裁面光亮带增加但模具磨损加剧;间隙过大,断面毛刺明显。实际生产中,1.5mm厚5052板材建议间隙控制在0.12~0.18mm。
- 冲裁力估算:F = L × t × τ,其中τ为抗剪强度,5052约取140MPa
- 压料力:一般取冲裁力的15%~20%,防止板材滑移
- 冲压速度:液压冲床建议控制在15~25mm/s,避免局部硬化
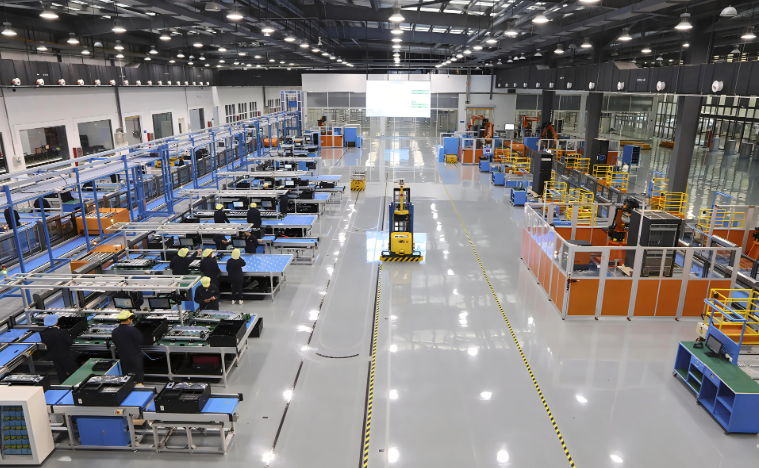
佛山市中色铝业有限公司在铝制品冲压加工环节配备数控冲床与液压机联动产线,可覆盖0.8~6mm厚度区间的铝合金板材成型需求,同时承接建筑铝材销售与工业铝材定制配套服务。
常见缺陷与对策
冲压开裂多出现在圆角半径小于板厚的位置,对策是将凹模圆角增大至板厚的1.5倍以上。毛刺超标则需检查模具刃口磨损量,一般冲裁5000~8000次后需修磨。回弹控制方面,6061-T6回弹角约2°~4°,可通过负回弹补偿或增加整形工序解决。
从铝型材加工到铝合金板材冲压,佛山市中色铝业有限公司坚持用实测数据驱动工艺优化,为每个定制方案提供可追溯的试模报告。